Szokásos dió karima dió zár diófélék
Cat:Diófélék
A szokásos diófélék, a karima diófélék és az anti-loosizáló diófélék három ál...
Lásd a részleteket


Két önmetsző csavar szinte egyforma kinézetű lehet egy szemetesben, és mégis teljesen eltérő módon viselkedik egy összeszerelősoron. A különbség általában a faroknál kezdődik, a szárnak a fejével ellentétes végén. A lapos végű csavar tompa, letört felülettel, míg az éles farokcsavar kúpos hegyével fejeződik be. Ez az egyetlen geometriai választás dönti el, hogy szükség van-e vezetőfuratra, milyen gyorsan indul el a csavar, és mekkora nyomatékot vesz fel a csukló, mielőtt valami meghibásodik.
A geometria azonban csak a történet felét mondja el. A csúcs mögötti anyag a rá alkalmazott hőkezeléssel együtt eldönti, hogy a szálak tisztán alakulnak-e ki az aljzatban, vagy lecsupaszítják azt.
A rögzítőelemek terminológiájában a farok a szár terminál vége, és ez határozza meg, hogy a csavar hogyan kerül be a munkadarabba.
Mivel az éles farok hegye kúpos, az első menetei nem teljesek, és a csavar előrehaladtával fokozatosan mélyülnek. A lapos végű csavar teljesebb meneteket visz közelebb a szár végéhez, ami megváltoztatja mind a terhelés eloszlását a rögzített hossz mentén, mind a meghajtó nyomatékgörbe alakját.
A szénacélok, mint például a C1022A, általában edzettek: a felület nagy keménységűre van karburizálva, így el tud vágni vagy menetet alkotni, míg a mag lágyabb és keményebb marad, így a csavar nem pattan be a nyomaték hatására. A felületi keménység és a mag keménysége közötti rés az, ami egy kis csavart agresszívvé és tartóssá tesz.
A rozsdamentes acél opciók eltérően viselkednek, és gyakran félreértik őket:
A különbségtétel élesen számít leginkább. Ennek a pontnak nagyon kicsi a keresztmetszete, így a túledzett vagy aluledzett pont menet közben eltörhet, míg az aluledzett pont egyszerűen áthajlik és nem hajlandó elindulni. A lapos végű csavarok szélesebb területen oszlatják el a hajtási feszültséget, de hosszú menetes kapcsolódásuk azt jelenti, hogy a tok mélységének egyenletesnek kell maradnia a menet teljes hosszában.
Kulcspont
A hegy geometriája határozza meg, hogy a csavar hogyan kerül be az anyagba. Az anyagminőség és a tok mélysége határozza meg, hogy túléli-e a folyamatot.
A lapos végű csavar szabályozott rögzítésű rögzítőelem. Mivel nem tudja átszúrni a munkadarabot, a furat átmérője és minősége határozza meg a menetképzési feltételeket. A fémlemezben a lyukat általában a névleges menetméret alatt kissé kilyukasztják vagy fúrják, és a csavar a furat falában görgeti vagy elvágja saját menetét. A műanyagokban és a présöntvényekben az öntött magfurat ugyanazt az eredményt éri el.
A következmények megjósolhatók: nagyobb az indítónyomaték, mert a teljes menetprofil azonnal bepattan, a csatlakozási hossz könnyen szabályozható, a kötések pedig sokkal kevesebb sérüléssel szétszedhetők és összeszerelhetők, mint amennyit egy éles pont okozna. A lapos végű csavarok akkor is a természetes választás, ha a csavar áthalad az első panelen, és menetet kell alkotnia egy anyában, egy kiemelkedésben vagy egy vastagabb második rétegben.
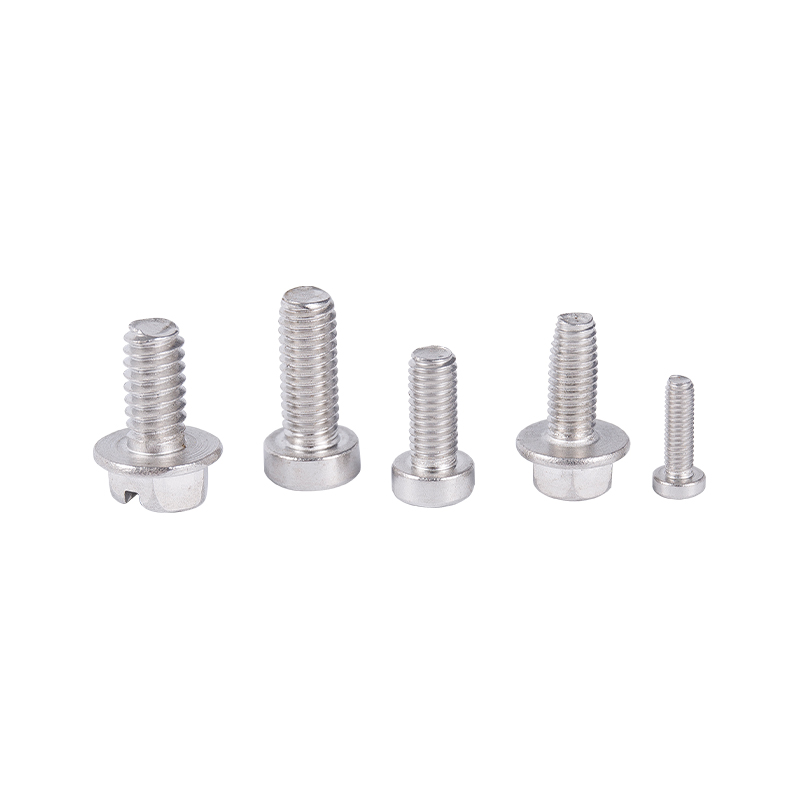 Lapos farkú önmetsző csavarok fémhez és zsákfuratokhoz A tompa, lapos farok alkalmas előfúrt fémhez, zsákfuratokhoz és aljozási munkákhoz, lapos vagy serpenyős fejjel és szén- vagy rozsdamentes acél opciókkal. Termék megtekintése →
Egy éles farokcsavar átveszi a sebesség szabályozását. A hegy behelyezi magát, félretolja az anyagot és érintkezésbe húzza az első meneteket, így nincs szükség külön fúrási műveletre fában, forgácslapban, vékony lemezben és sok műanyagban. A kompromisszum az, hogy az aljzatnak el kell fogadnia az elmozdult anyagot. Sűrű keményfában vagy vastag acélban a hegynek nincs hová mozgatnia az anyagot, és a hajtónyomaték meredeken megnő.
Az éles hegyes kialakítások a feszültséget is koncentrálják, mivel a kúpos hegy kevesebb anyagot hordoz, és a menetképző terhelések kis mennyiségű edzett acélon konvergálnak. Ekkor válik kritikussá a tokmélység szabályozása: túl sekély a tok és a csúcs deformálódik, túl törékeny a tok és a hegyes forgács.
 Panorámafejű, éles végű önmetsző csavarok Ideálisak az előfúrt fémszerelvényekhez, ezek a keresztben süllyesztett fejű csavarok elvágják a meneteket, és elosztják a szorítóerőt az építkezéseken, a bútorokon és a berendezések burkolatán. Termék megtekintése →
Az alábbi táblázat összefoglalja azokat a különbségeket, amelyek leginkább számítanak a specifikációs munka során.
| Funkció | Lapos farok | Éles farok |
|---|---|---|
| Véggeometria | Tompa, ferde arc | Kúpos kúpos pont |
| Pilot lyuk | Kötelező, átmérő szabályozott | Általában nem kötelező |
| Kezdő viselkedés | Helyes lyuk kell hozzá | Önálló kiindulópont |
| A szál elköteleződése | Teljes szálak a végéhez közel | Hiányos szálak a végén |
| Tipikus szubsztrátok | Lemez, műanyagok, présöntvények, tömbök | Fa, forgácslap, vékony lemez, műanyag |
| Ügymélység igény | Az egész szál mentén egységes | Szigorú ellenőrzés a ponton |
| Eltávolítás és újrafelhasználás | Jobb, kevésbé károsítja az aljzatot | Több hordozó károsodás |
A menetformázó teljesítmény a hőkezelés eredménye éppúgy, mint a tervezés eredménye. A karburálás létrehozza a kemény felületi réteget, a kioltás megakadályozza az átalakulást, a temperálás pedig elegendő mag szívósságot állít vissza ahhoz, hogy túlélje a telepítési nyomatékot. A tok mélységét, a felületi keménységet és a magkeménységet egy ablakon belül kell tartani, és ezt az ablakot a legkönnyebb megtartani, ha a kemence légköre és hőmérsékleti profilja tételről tételre ismétlődik.
A technológiai berendezések ezért közvetlenül a kötőelemek minősége mögött állnak. Szabályozott légkörű karburáló és temperáló kemencék megfelelően meghatározott tartományból hőkezelő berendezések tartsa egyenletesen a doboz mélységét a gyártási tételben, ne csak egy mintában. A keménységi felmérések és a sópermet-tesztek ezt követően megerősítik, hogy a felületi réteg rendeltetésszerűen viselkedik a használat során.
Az anyagi döntésnek az aljzatot kell követnie, nem pedig fordítva.
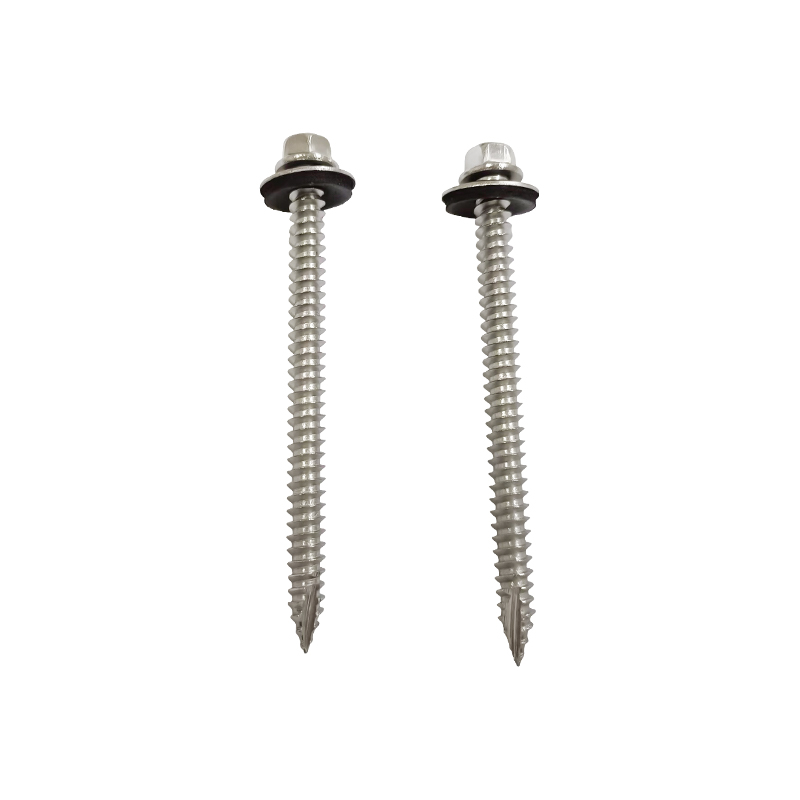 Hatlapfejű alátétfej, 17-es típusú önmetsző csavar EPDM alátéttel Kültéri fém tetőfedéshez és burkolatokhoz ez a SUS410 csavar támasztómenetet és tömítő alátétet használ a rögzítés javítása és a nedvesség behatolásának megakadályozása érdekében. Termék megtekintése →
| Hiba mód | Valószínű anyagi ok | Gyakorlati korrekció |
|---|---|---|
| A szál lecsupaszítva az aljzatban | Pilot lyuk too large, or case depth too shallow | Csökkentse a furat átmérőjét, ellenőrizze a felület keménységét |
| Ponttörések vezetés közben | Túlzott mélység vagy elégtelen temperálás | Ellenőrizze újra a karburálási ciklust és a temperálási hőmérsékletet |
| A pont áthajlik, és a csavar forog | A felület keménysége túl alacsony az aljzathoz | Növelje a doboz mélységét, vagy válasszon keményebb fokozatot |
| Rozsdamentes acélból készült roncsolás és befogás | Ausztenites minőség nagy súrlódással kombinálva | Váltson SUS410-re, vagy alkalmazzon megfelelő kenőanyagot |
| Rozsda jelenik meg a fej körül | Szénacél nem megfelelő bevonattal | Frissítsen rozsdamentes minőségre a környezetvédelem érdekében |
Nem. Egy éles farokcsavar indulhat egy sima furatban, de egy lapos farokcsavarhoz megfelelő átmérőjű előkészített furat szükséges. A vezetőfurat nélküli lapos farokcsavar meghajtása általában deformálja a munkadarabot, ahelyett, hogy menetet alakítana ki.
Fémben és merev műanyagban igen. A lyuk általában a névleges menetméret alatt van kilyukasztva vagy fúrva, így a csavarnak van anyaga, amivel szembe kell szállnia, és az öntött maglyukak ugyanazt a funkciót látják el a műanyag alkatrészekben.
Egyik fokozat sem jobb általánosan. A tokban edzett C1022A alacsony költségek mellett magas felületi keménységet ér el. A SUS410 hasonló keménységet és jobb korrózióállóságot kínál, ami nedves vagy enyhén korrozív üzemben számít.
Az ausztenites minőségek, mint például a SUS304 és SUS316 nem edzhetők hőkezeléssel, így meneteik puhábbak, mint az edzett szénacél. A nagyobb súrlódás elősegíti a súrlódást is, ami növeli a csupasz menet vagy a csavar elnyírásának kockázatát.
A lapos farok és az éles farok önmetsző csavar közötti választás attól függ, hogyan kell kialakítani a kötést. Az éles farok optimalizálja a beépítési sebességet és az önindító képességet, feltéve, hogy a hordozó el tudja fogadni az elmozdult anyagot, és a hegy mögött megfelelő tokmélység van. A lapos farok optimalizálja a csatlakozás minőségét, a nyomaték kiszámíthatóságát és az újrafelhasználhatóságot, feltéve, hogy a furat megfelelően van előkészítve. Mindkét esetben a csúcs mögötti minőség és hőkezelés dönti el, hogy a tervezési szándék túléli-e a gyártást.
A kötőelemek osztályozásának és alkalmazásának szélesebb körű áttekintése érdekében ez az áttekintés a önmetsző csavarok típusai és kiválasztása hasznos társ olvasni.
A szokásos diófélék, a karima diófélék és az anti-loosizáló diófélék három ál...
Lásd a részleteket
A ZKL Series 850 ℃ Pre-Vacuum alumíniumszálas hegesztési ellenállás-kemence e...
Lásd a részleteket
A ZKL Series 650 ℃ Box-típusú edző kemence hőkezelési folyamatokhoz, például ...
Lásd a részleteket
A Countersunk önfúrási csavarokat széles körben használják a bútorgyártásban,...
Lásd a részleteket
A Countersunk Head Sharp Point öncsapó csavarok tervezési jellemzői lehetővé ...
Lásd a részleteket
A Hexagon Head Sharp Point öncsapó csavarok hatékony és kényelmes rögzítőelem...
Lásd a részleteket
A serpenyőfejű csavarok jól megtervezettek és kiváló teljesítményűek, különfé...
Lásd a részleteket
A monomer tömítések és az összekapcsolt tömítések kétféle tömítőanyag, amelye...
Lásd a részleteket+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155, Shuanglong Road, Nanhu kerület, Jia Xing City, Zhejiang tartomány
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Minden jog fenntartva.Egyedi nagy szilárdságú rozsdamentes acél rögzítőelemek gyártója