


ZKL sorozat 1100 ℃ Box -ellenállás kemence
Cat:Ipari kemence
A ZKL Series 1100 ℃ Box-típusú ellenállás kemence egy nagyteljesítményű ipari...
Lásd a részleteket


A menetesedés az egyik legköltségesebb és legzavaróbb hiba az ipari rögzítésben. Annyira tud rögzíteni egy anyát egy gépcsavarra, hogy a rögzítőelem elnyíródik, mielőtt a csatlakozás szétválna. Ennek az állapotnak a elkerülésének kulcsa nem egyetlen mágikus bevonat; ez a megfelelő menetillesztés és az anya és a gépcsavar közötti szándékos keménység-illesztés kombinációja. Ha ezt a két tényezőt együtt kezeljük, az epedés megelőzhető, mielőtt elkezdené.
A menetes hegesztés, más néven hideghegesztés vagy horzsolás, akkor fordul elő, amikor két menetes fémfelület nagy nyomás alatt egymásnak csúszik. A lokális mikrohegesztési varratok magas pontokon képződnek, majd szétszakadnak, durva és szakadt anyagot hagyva hátra. Minden ciklus új, szabad felületeket hoz létre, amelyek újra hegesztenek, és a folyamat gyorsan felgyorsul.
Az ausztenites rozsdamentes acélok, mint például a 304 és 316, különösen hajlamosak a szennyeződésre, mivel oxidfilmjeik vékonyak, és keményedési tulajdonságaik kemény, kopásálló részecskéket hoznak létre. Az alumínium, a titán és még a bevonattal ellátott szénacél azonban erős érintkezési nyomás alatt epekedhet.
Valószínűbb, ha:
A menetillesztés határozza meg a hézag mértékét vagy az interferenciát az illeszkedő menetek között. A hüvelykes sorozatú kötőelemeknél az 1A/1B, 2A/2B és 3A/3B osztályok a növekvő tömítettséget írják le. A metrikus rögzítőknél az olyan közös tűréspárok, mint a 6g/6H és a 6e/6H, hasonló szabályozást biztosítanak a kapcsolódás felett.
Az illeszkedés fontos, mert ez szabályozza, hogy a terhelés hogyan oszlik el az összekapcsolt szálak között. A megfelelő illeszkedés elosztja a szorító terhelést egy hosszú csavarvonalon, és csökkenti a helyi nyomást. A túl laza illeszkedés lehetővé teszi, hogy a terhelés az első néhány menetre koncentrálódjon. A túl szoros illeszkedés növeli a súrlódást és csapdába ejtheti a szennyeződést, és mindkét körülmény növeli az epés kockázatát.
| Fit Class | Leírás | Tipikus használat |
|---|---|---|
| 1A / 1B | Laza szabás | Gyors összeszerelés lemezes vagy enyhén sérült menetekkel |
| 2A / 2B | Normál illeszkedés | Általános gépcsavar- és anyaszerelvények |
| 3A / 3B | Szoros illeszkedés | Precíziós kötések szabályozott nyomatékkal és kenéssel |
A tervezés során ellenőrizze a tényleges emelkedési átmérőt, ne csak a fő átmérőre hagyatkozzon. Ez az a hely, ahol valójában megjelenik a törlés és az interferencia, és itt nyerik vagy veszítik el a zsibbadás megelőzését.
A keménység megfeleltetését gyakran félreértik. Az illesztés nem jelenti azt, hogy az anya és a gépcsavar azonos legyen. Az azonos ausztenites rozsdamentes acél keménysége növeli az epedés kockázatát, mivel mindkét felület ugyanúgy deformálódik, megkeményedik és szakad. A megbízhatóbb megközelítés a szabályozott keménységkülönbség.
Az egyik felület szándékosan keményebb lehet, mint a másik, így a relatív mozgást nem mikrohegesztés, hanem polírozás biztosítja. A rozsdamentes acél szerelvényeknél a gépcsavar keményebb külső menete az anyában lévő lágyított vagy lágyabb belső menettel kombinálva megakadályozhatja a pattanást. A differenciálművet azonban ellenőrizni kell; az extrém különbség a sima kapcsolódás helyett csiszolóvágássá válhat.
A megfelelő keménységillesztés nem egyenlő keménységgel. Szándékos kapcsolatról van szó, amely megakadályozza a két menetes felület összehegesztését.
A megfelelő anya kiválasztása ennek a döntésnek a része, mivel az anya anyagállapota, menethossza és keménységeloszlása határozza meg, hogy a terhelés hogyan oszlik meg a gépcsavarral.
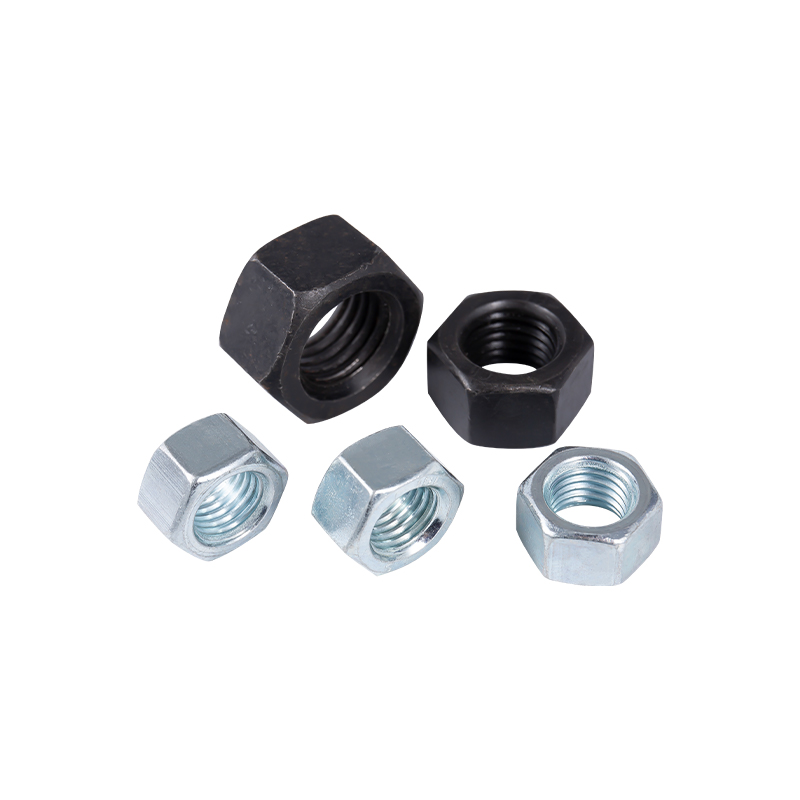 Karima és záróanyák a rezgésálló rögzítéshez Ez a választék a közönséges, karimás és önzáró anyatípusokat fedi le. A karimás kialakítás növeli az érintkezési felületet és a stabilitást, míg a lazulásgátló változatok segítenek megakadályozni a menetek meglazulását vibráció vagy hőváltozás hatására. Termék megtekintése →
Az anyagpárosítás megállíthatja az epedést is. Ha egy gépcsavar rozsdamentes acélból készül, a szilíciumbronzból vagy bevont szénacélból készült anya csökkenti a tapadást. De sok ipari termékben az anyagválasztást a korróziós követelmények határozzák meg, így a felületkezelés és a bevonatok jelentik a gyakorlati védelmet.
A felület érdessége és tisztasága kritikus fontosságú. A sima meneteknél kisebb a súrlódás, de a túl sima felületek elősegíthetik a tapadást. Kerülje a húzóanyagok, homok, fémrészecskék és nedvesség bejutását a menetes szerelvények belsejébe. Ezek a szennyeződések helyi nyomáspontokat hoznak létre, és felgyorsítják a mikrohegesztést.
| Anyaga anya | Csavar anyaga | Galling tendencia | Gyakorlati megközelítés |
|---|---|---|---|
| Rozsdamentes acél | Rozsdamentes acél | Magas | Használjon kenőanyagot és szabályozott keménységkülönbséget |
| Szénacél | Rozsdamentes acél | Mérsékelt | A cink vagy nikkel bevonat csökkenti a tapadást |
| Szilikon bronz | Rozsdamentes acél | Alacsony | Jó a szétszereléshez és a hajózáshoz |
A hőkezelés a legközvetlenebb módja az anyák és a gépcsavarok keménységének szabályozásának. A nagy szilárdságú szénacél kötőelemeket kihűtjük és edzettük, hogy megfeleljenek egy meghatározott keménységi tartománynak. A rozsdamentes acél gépcsavarok hidegen megmunkálhatók vagy oldatban lágyíthatók, hogy létrehozzák a kopásgátló teljesítményhez szükséges keménységi viszonyt.
Mivel a keménység illesztése pontosságot igényel, a hőkezelési folyamatnak konzisztensnek kell lennie a gyártás során. Az ellenőrzött légkörrel és egyenletes hőmérsékletű modern kemencék lehetővé teszik a gyártók számára, hogy szűk keménységű ablakokat ütjenek be, ahelyett, hogy egyszerűen hevítsék a kötőelemeket, amíg azok elég keménynek tűnnek. Ha meg szeretné érteni, hogy ezek az eljárási döntések hogyan befolyásolják a kész fém alkatrészeket, tekintse meg ezt az útmutatót az ipari hőkezelés optimalizálása .
A precíziós szerelvényeknél gyakran választják a dugófejű belső hatszögletű gépcsavarokat, mert hajtásgeometriájuk szabályozott nyomaték alkalmazást és jobb illeszkedési viselkedést tesz lehetővé.
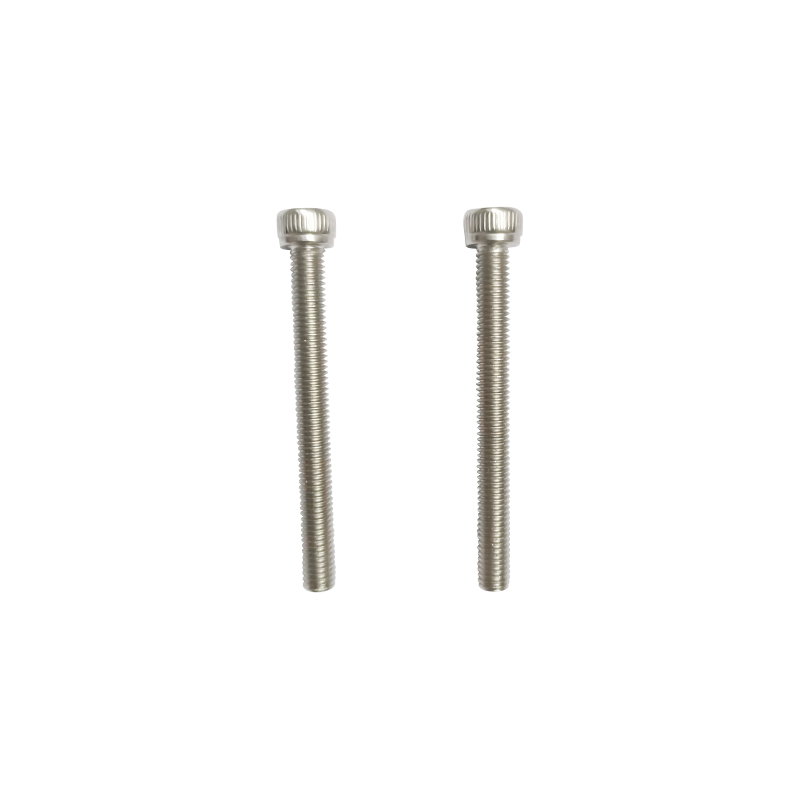 M4-0,7×8 SUS304 aljzatsapkafejű gépcsavar Ez a precíziós rozsdamentes acél csavar belső hatlapfejű meghajtással lehetővé teszi a szabályozott nyomaték alkalmazását szűk helyeken. Fényes felülete és teljes menetes kialakítása olyan precíziós szerelvényekhez illeszkedik, ahol az ülés viselkedése és a korrózióállóság számít. Termék megtekintése →
Még a megfelelő illeszkedés és keménység mellett is az összeszerelési módszer eldönti, hogy valóban előfordul-e epedés. A hirtelen elakadás leggyakoribb oka nem tervezési hiba; ez egy összeszerelési folyamat, amely túl gyorsan generál túl nagy súrlódást.
Az összeszerelés sebessége ismert kiváltó tényező. A gyors forgás több helyi hőt termel, és erősebb tapadást okoz. A lassítás hatására az érintkezési pontok kevesebb energiát adnak a hegesztéshez, és időt ad a kenőanyagnak, hogy a menetzónában maradjon.
Kezdje a szabványos menettel és az illeszkedési osztályokkal. Erősítse meg az effektív átmérőt megfelelő menetmérőkkel. Ezután határozza meg az anyag- és keménységi követelményeket. Végül adjon hozzá a szervizkörnyezetnek megfelelő felületkezelőt vagy kenőanyagot.
Ha a csatlakozás rozsdamentes acélból készült, és később szét kell szerelni, használjon nikkel alapú beragadásgátlót, és kerülje a réz alapú vegyületeket, amelyek galvanikus korróziót okozhatnak a rozsdamentes acélon. Rezgő berendezéseknél vegyük figyelembe a karimás anyákat vagy a biztosítóanyákat, mert ezek megváltoztatják a terhelési utat és csökkentik a rángatózássá váló mikromozgást. A szélesebb körű rögzítőelem-választási útmutató segíthet egyensúlyban tartani ezeket a választásokat a költségekkel és a rendelkezésre állással.
Nem. A megfelelő menetillesztés csökkenti a helyi érintkezési nyomást és javítja a terhelés eloszlását, de nem szünteti meg a keménységszabályozás, a felület-előkészítés és a kenés szükségességét. Az epés megelőzése a tervezés és az összeszerelés vezérlésének kombinációját igényli.
A legtöbb kopásgátló kivitelben szabályozott keménységkülönbséget használnak. Gyakori a keményebb külső menet lágyabb belső menettel, de fordítva is működhet, ha gondosan választják meg az anyagokat, a felületi bevonatokat és a kenőanyagokat. A kulcs az, hogy kerüljük az azonos ötvözetcsaládból származó azonos puha felületeket.
Nem. Az alumínium, a titán és más képlékeny fémek esetében is előfordul az elszíneződés. A rozsdamentes acél a legelterjedtebb ipari példa széles körű felhasználása, keményedési viselkedése és vékony oxidfilmje miatt.
A nikkel alapú beragadásgátlót gyakran ajánlják rozsdamentes acél szerelvényekhez. A rézalapú vegyületeket kerülni kell, mert a réz elősegítheti a galvanikus korróziót a rozsdamentes acél menetes csatlakozásokban.
A szálak elakadásának megelőzése a tervezéssel kezdődik, nem a karbantartással. A gondosan megválasztott menetillesztés szétosztja a terhelést, a szabályozott keménységi viszony megakadályozza a hideghegesztést, a fegyelmezett összeszerelés pedig elég sokáig elválasztja a két felületet a rögzítőelem rögzítéséhez. Ha ezek az alapelvek együtt működnek, az anya és a gépcsavar azt csinálja, amire tervezték: rögzíti a csatlakozást anélkül, hogy egy darabká válna.
A hőkezelésben és a kötőelemek gyártásában egyaránt tapasztalattal rendelkező gyártók, mint például a Jiaxing Zhongke Metal Technology Co., Ltd., erős helyzetben vannak ahhoz, hogy támogassák ezeket a döntéseket olyan folyamatvezérléssel, amely egészen a kemencétől a kész menetig terjed.

A ZKL Series 1100 ℃ Box-típusú ellenállás kemence egy nagyteljesítményű ipari...
Lásd a részleteket
A ZKL Series 850 ℃ A tégely olvadási ellenállási kemencét kifejezetten az ala...
Lásd a részleteket
A ZKL sorozatú folyamatos hálószalag-szállítószalag-edző kemence különféle ki...
Lásd a részleteket
Az RT2 sorozatú kocsi ellenállás kemence felhasználható hőkezelési folyamatok...
Lásd a részleteket
A Countersunk önfúrási csavarokat széles körben használják a bútorgyártásban,...
Lásd a részleteket
A Bolt egy általános rögzítőelem, amelyet sok területen, például gépek, építő...
Lásd a részleteket
A facsavarok egy olyan típusú rögzítőelem, amelyet kifejezetten fára tervezte...
Lásd a részleteket
A Countersunk, az emelt-Countersunk, a Trumpet, a Pan Head, a Kerek Head Mosó...
Lásd a részleteket+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155, Shuanglong Road, Nanhu kerület, Jia Xing City, Zhejiang tartomány
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Minden jog fenntartva.Egyedi nagy szilárdságú rozsdamentes acél rögzítőelemek gyártója

